Как проверить качество опалубки туннеля перед отправкой?
2026-08-18
- Ключевые критерии проверки туннельной стальной опалубки перед отгрузкой
- Геометрическая точность и соответствие чертежам
- Качество сварных швов и металлоконструкций
- Испытание гидравлической системы и механизмов
- Защитное покрытие и антикоррозийная обработка
- Комплектность поставки и упаковка
- Часто задаваемые вопросы
- Заключение: инвестиция в надежность
Ключевые критерии проверки туннельной стальной опалубки перед отгрузкой
Проверка качества туннельной стальной опалубки перед отправкой — это не просто формальность, а критический этап, определяющий успех всего строительного проекта. Ошибка на заводе-изготовителе оборачивается простоями на стройплощадке, где каждый час работы крана и бригады стоит огромных денег. В нашей практике мы неоднократно сталкивались с ситуациями, когда заказчики принимали продукцию без должного контроля, только чтобы обнаружить несоответствие геометрии уже после монтажа первого сектора. Исправление таких дефектов в полевых условиях требует резки металла, сварки и повторной шлифовки, что увеличивает стоимость работ на 30-45%.
Эффективный контроль качества базируется на трех столпах: точность геометрических параметров, целостность сварных соединений и надежность гидравлических систем. Если вы закупаете оборудование для инфраструктурных объектов, таких как метрополитены или автомобильные тоннели, игнорирование любого из этих пунктов недопустимо. Ниже мы подробно разберем, как именно проводить инспекцию, какие инструменты использовать и на какие скрытые дефекты обращать внимание инженеры ООО «Шаньси Цинлунъюань Инжиниринг Механическое Производство» при выпуске каждой партии продукции.
Геометрическая точность и соответствие чертежам
Геометрия опалубки определяет профиль будущего тоннеля. Даже отклонение в 2-3 мм может привести к проблемам при стыковке секций или неравномерному распределению нагрузки от бетона. Проверка начинается с верификации основных размеров панелей и радиусов кривизны.
Контроль линейных размеров и плоскостности
Первым делом проверяются габаритные размеры панелей. Используйте сертифицированную рулетку или лазерный дальномер класса точности II. Допустимое отклонение для стандартных панелей длиной до 6 метров обычно составляет ±2 мм. Однако для высокоточных проектов, таких как скоростные железные дороги, требования ужесточаются до ±1 мм.
Плоскостность рабочей поверхности — второй критический параметр. Деформация листа приводит к появлению волн на бетоне после распалубки. Для проверки используйте металлическую линейку длиной 1 метр и щуп. Зазор между линейкой и поверхностью опалубки не должен превышать 1,5 мм на погонный метр. В компании ООО «Шаньси Цинлунъюань Инжиниринг Механическое Производство», расположенной в провинции Шаньси, мы применяем автоматизированные системы лазерного сканирования для контроля плоскостности крупных щитов, что позволяет выявлять микродеформации, незаметные глазу.
Важно: Измерения проводите при температуре окружающей среды 20±5°C. Металл расширяется и сжимается, и измерения в жару или на морозе дадут искаженные результаты. Если проверка проводится зимой на открытом складе, сделайте поправку на температурное расширение стали (коэффициент 11,7·10⁻⁶ /°C).
Проверка радиуса кривизны для арочных элементов
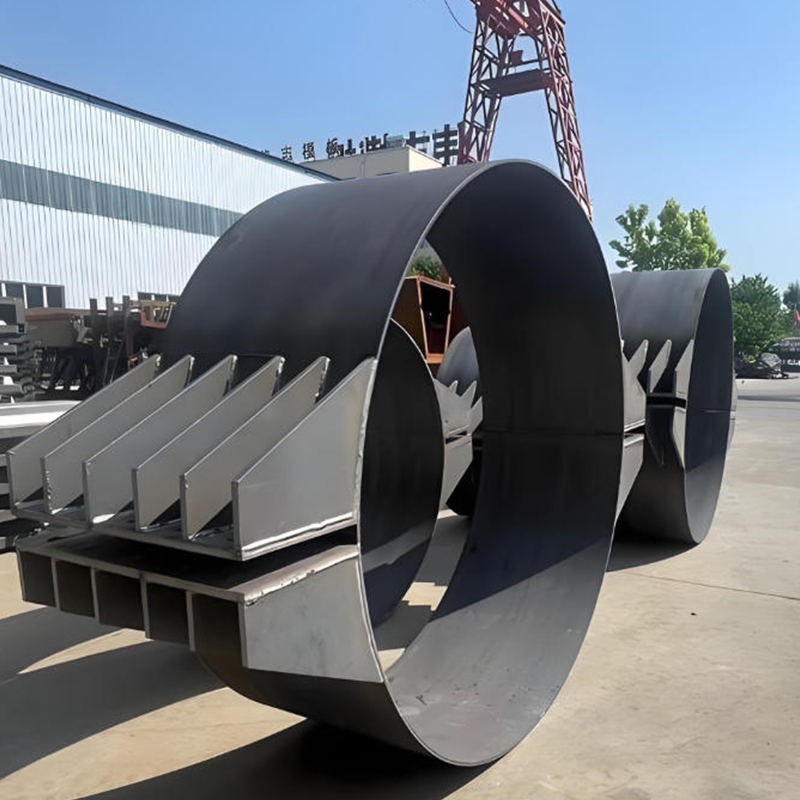
Туннельная опалубка часто имеет сложную арочную форму. Проверка радиуса выполняется методом хорды или с использованием шаблонов (лекал). Шаблоны изготавливаются из того же материала, что и опалубка, или из прочного пластика, и должны точно соответствовать проектному радиусу.
Приложите шаблон к внутренней поверхности арки в трех точках: начало, середина и конец дуги. Просвет между шаблоном и панелью должен быть равномерным. Неравномерный зазор указывает на локальную деформацию каркаса. Допустимое отклонение от проектного радиуса составляет не более ±3 мм для радиусов до 10 метров. Для больших радиусов допуск увеличивается пропорционально, но не более 0,05% от длины дуги.
Мы рекомендуем заказывать контрольные шаблоны вместе с основной партией опалубки. Это гарантирует, что проверка будет проводиться эталоном, идентичным проектным данным. Отсутствие таких шаблонов на площадке — частая причина споров между поставщиком и подрядчиком.
Качество сварных швов и металлоконструкций
Каркас туннельной опалубки испытывает колоссальные нагрузки от давления бетонной смеси, которое может достигать 60-80 кПа. Слабые сварные швы — главная причина аварийных ситуаций. Визуального осмотра недостаточно; необходим комплексный подход к оценке целостности металла.
Визуальный контроль и измерение швов
Все сварные соединения должны быть очищены от шлака, брызг металла и окалины. Поверхность шва должна быть плавной, без подрезов, трещин, пор и непроваров. Высота усиления шва должна находиться в пределах 1-3 мм над основным металлом. Чрезмерное усиление создает точки концентрации напряжения, а недостаточное снижает прочность соединения.
Используйте штангенциркуль или специальный калибр для сварных швов для измерения катета шва. Катет должен соответствовать требованиям чертежа, обычно он равен толщине более тонкого из соединяемых элементов, но не менее 4-5 мм для несущих конструкций. Отклонение размера катета в меньшую сторону недопустимо.
Распространенная ошибка: Игнорирование качества зачистки швов. Грубые наплывы мешают плотному прилеганию панелей друг к другу, образуя зазоры, через которые вытекает цементное молоко. Это приводит к образованию “раковин” на поверхности бетона, ухудшая его гидроизоляционные свойства.
Инструментальный контроль (УЗК и магнитопорошковый метод)
Для ответственных узлов, таких как крепления гидравлических цилиндров, шарнирные соединения и основные несущие ребра жесткости, визуального контроля мало. Требуется применение неразрушающих методов контроля (НК).
- Ультразвуковой контроль (УЗК): Позволяет выявить внутренние дефекты: трещины, непровары, шлаковые включения. Согласно стандартам GB/T 11345 или международным аналогам ISO 17640, процент проверяемых швов определяется классом ответственности конструкции. Для туннельной опалубки мы рекомендуем проверять 100% швов в зонах максимальных напряжений.
- Магнитопорошковый контроль: Эффективен для выявления поверхностных и подповерхностных трещин в ферромагнитных сталях. Этот метод быстрее УЗК и отлично подходит для массового контроля сварных соединений каркаса.
В производственном цикле ООО «Шаньси Цинлунъюань Инжиниринг Механическое Производство» ультразвуковой контроль является обязательным этапом для всех несущих элементов туннельной опалубки. Результаты фиксируются в протоколах НК, которые передаются заказчику вместе с товаросопроводительными документами. Наличие таких протоколов — маркер высокого уровня производителя.
Испытание гидравлической системы и механизмов
Современная туннельная стальная опалубка оснащена сложной системой гидравлических цилиндров для складывания, раскладывания и перемещения секций. Отказ гидравлики на глубине тоннеля парализует работу всей бригады. Поэтому тестирование должно быть максимально приближено к реальным условиям эксплуатации.
Гидравлические испытания под нагрузкой
Каждый гидравлический цилиндр должен быть проверен на герметичность и плавность хода. Испытания проводятся на специальном стенде или непосредственно на собранной опалубке. Давление в системе повышается до 1,25-1,5 раза от рабочего давления и выдерживается в течение 5-10 минут.
Во время испытания внимательно осматривайте все соединения: штоки цилиндров, резьбовые фитинги, шланги высокого давления. Появление даже одной капли масла свидетельствует о нарушении герметичности. Шток цилиндра должен двигаться плавно, без рывков и заеданий. Заедание часто вызвано перекосом при монтаже или наличием стружки в гидросистеме.
Обратите внимание на качество шлангов. Они должны иметь маркировку с указанием рабочего давления и даты изготовления. Использование шлангов с истекшим сроком годности или без сертификатов — грубое нарушение правил безопасности. Мы требуем от наших поставщиков комплектующих предоставления паспортов на каждый гидравлический узел.
Проверка механических фиксаторов и замков
Помимо гидравлики, опалубка имеет механические замки для фиксации панелей в рабочем положении. Эти элементы воспринимают основную нагрузку от распора бетона. Проверьте легкость открывания и закрывания замков. Они должны фиксироваться четко, с характерным щелчком. Люфт в механизме замка недопустим.
Смажьте все подвижные части консистентной смазкой, рекомендованной производителем. Отсутствие смазки или использование неподходящего типа (например, литола вместо специализированной морозостойкой смазки) приведет к заклиниванию механизмов при низких температурах. В регионах с холодным климатом, таких как Россия или Северная Европа, этот аспект критически важен.
Защитное покрытие и антикоррозийная обработка
Долговечность опалубки напрямую зависит от качества защитного покрытия. Агрессивная среда бетонной смеси (высокий pH) и атмосферные воздействия требуют надежной защиты стали от коррозии.
Адгезия и толщина покрытия
Измерьте толщину лакокрасочного покрытия толщиномером. Стандартное требование для промышленных изделий — 80-120 мкм. Покрытие должно быть равномерным, без потеков, пузырей и непрокрасов. Особое внимание уделите внутренним углам и местам сварных швов, где слой краски часто оказывается тоньше.
Проверьте адгезию покрытия методом решетчатых надрезов (согласно ISO 2409 или ГОСТ 15140). На испытуемом участке делается сетка надрезов, наклеивается липкая лента и резко отрывается. Отслоение краски более чем на 5% площади надрезов считается браком. Плохая адгезия приведет к быстрому облуплению краски при первом же демонтаже опалубки.
Рабочая поверхность опалубки (контакт с бетоном) обычно не окрашивается, а шлифуется до зеркального блеска или покрывается специальным составом для облегчения съема. Проверьте отсутствие царапин и вмятин на этой поверхности. Любая неровность отпечатается на бетоне.
Комплектность поставки и упаковка
Даже идеально изготовленная опалубка бесполезна, если на объекте не хватает крепежных болтов или инструкций. Проверка комплектности — финальный, но важный этап контроля.
Сверьте фактическое наличие деталей с упаковочным листом (packing list). Пересчитайте количество болтов, гаек, шайб, гидравлических шлангов и запасных частей. Потеря даже нескольких специфических болтов может остановить монтаж. Требуйте, чтобы мелкий крепеж был упакован в маркированные контейнеры или мешки с указанием типа и размера.
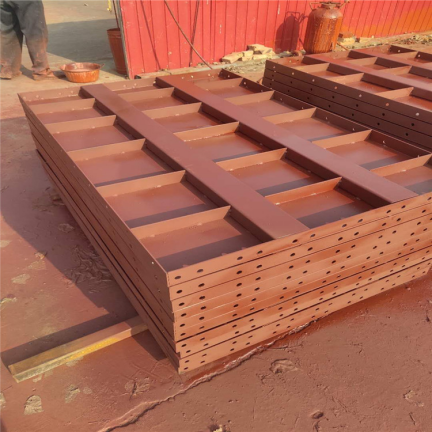
Упаковка должна обеспечивать сохранность груза при морской или железнодорожной транспортировке. Панели должны быть надежно стянуты и закреплены на поддонах или в металлических каркасах. Между панелями должны быть проложены амортизирующие материалы, предотвращающие трение и повреждение покрытия. Маркировка на упаковке должна содержать номер заказа, вес, габариты и знаки обращения (“Верх”, “Не кантовать”, “Беречь от влаги”).
Часто задаваемые вопросы
Какие документы должен предоставить производитель?
Полный пакет документов включает: сертификат качества на металл (химический состав и механические свойства), паспорта на гидравлическое оборудование, протоколы неразрушающего контроля сварных швов, чертежи с отметками о прохождении контроля (as-built drawings) и упаковочный лист. Для экспорта в РФ также требуются сертификаты соответствия ГОСТ или декларации ТР ТС.
Можно ли проводить проверку удаленно?
Частично да. Вы можете запросить видеоотчет с детальным показом ключевых узлов, фотофиксацию измерений и онлайн-трансляцию гидравлических испытаний. Однако ничто не заменит выезд независимого инспектора на завод. Для крупных партий мы настоятельно рекомендуем нанимать третьих лиц для инспекции перед отгрузкой.
Что делать, если обнаружены дефекты?
Не подписывайте акт приемки. Составьте дефектный акт с фотофиксацией и подробным описанием нарушений. Определите степень критичности: косметические дефекты могут быть устранены на месте, тогда как геометрические отклонения или дефекты сварки требуют возврата детали в цех для переделки. Требуйте план corrective actions (корректирующих действий) от производителя.
Как влияет сертификация ISO на качество?
Наличие сертификатов ISO 9001 (менеджмент качества) и ISO 14001 (экологический менеджмент) говорит о том, что у производителя выстроены системные процессы. Это не гарантирует отсутствие брака в конкретной единице продукции, но значительно снижает вероятность системных ошибок. Компания ООО «Шаньси Цинлунъюань Инжиниринг Механическое Производство» работает в соответствии с этими стандартами, что обеспечивает стабильность качества от партии к партии.
Заключение: инвестиция в надежность
Проверка туннельной стальной опалубки перед отправкой — это ваша страховка от финансовых потерь и репутационных рисков. Не экономьте на времени инспекции. Тщательный контроль геометрии, сварных швов и гидравлики на заводе обходится в десятки раз дешевле, чем исправление ошибок на строительной площадке. Выбирайте партнеров, которые прозрачны в своих процессах и готовы предоставить полную документацию и доступ к производству.
Если вы ищете надежного производителя с доказанным опытом и строгим контролем качества, рассмотрите предложения специалистов туннельная стальная опалубка от завода-изготовителя. Профессиональный подход к каждому этапу производства гарантирует, что ваше оборудование будет работать безотказно в самых сложных условиях.
Свяжитесь с нами сегодня для получения детальной консультации и расчета стоимости вашего проекта.


-


-
-


WeChat